Sommaire
- À quoi sert un diagramme d’Ishikawa
- Les 5M, et quand en ajouter
- Construire le diagramme sur un exemple
- 1. Poser l’effet, chiffré
- 2. Réunir l’équipe et tracer les arêtes
- 3. Lister les causes, famille par famille
- 4. Trier les causes probables
- 5. Vérifier chaque cause retenue
- 6. Passer aux 5 pourquoi, puis à l’action
- Animer la séance
- La règle de vérification : de la cause supposée à la cause vérifiée
- Ce qui fait rater un Ishikawa
- Un Ishikawa hors de l’atelier
- Ishikawa et les autres outils de la qualité
Le diagramme d’Ishikawa (ou diagramme causes-effets, ou en arêtes de poisson) range toutes les causes possibles d’un problème en cinq familles, les 5M : matière, méthode, machine, main-d’œuvre, milieu. Il ne trouve pas la cause à lui seul : il sert à n’en oublier aucune, avant de vérifier une à une celles qui sont probables.
- 5 familles
- matière, méthode, machine, main-d’œuvre, milieu
- 1 effet
- chiffré, à droite du diagramme
- 6 étapes
- de l’effet à l’action
- 2 causes vérifiées
- sur l’exemple de cette page
Il vous faut : un problème décrit par un fait chiffré, une petite équipe qui connaît le poste (opérateur, régleur, méthodes, qualité), un tableau blanc ou une grande feuille, et le droit d’aller vérifier sur le terrain. Toute la page suit un même exemple : une ligne d’assemblage de carters de réducteur où 4 % des carters sont refusés au test d’étanchéité.
À quoi sert un diagramme d’Ishikawa
Le diagramme d’Ishikawa est un outil d’analyse des causes d’un problème. Il aide une équipe à identifier tous les facteurs qui peuvent produire un effet observé, à les classer par catégorie, puis à choisir ceux qui méritent une vérification. Sa forme en arêtes de poisson rend visible l’ensemble des pistes d’un coup d’œil, et montre aussi les catégories où personne n’a rien trouvé.
On l’utilise quand un problème a plusieurs causes possibles et que l’équipe risque de se fixer sur la première venue : un défaut de fabrication, une panne qui revient, une hausse des réclamations, un retard récurrent dans un processus de l’entreprise. Pour un problème simple, dont la cause est évidente et vérifiée, la méthode des 5 pourquoi suffit.
Ce que le diagramme d’Ishikawa ne fait pas : il ne quantifie pas le poids de chaque cause et il ne prouve rien. C’est une carte des hypothèses, issue d’un brainstorming structuré. La cause racine se trouve ensuite par la vérification, puis par les pourquoi successifs.
Les 5M, et quand en ajouter
Chaque arête du diagramme porte une famille de causes. Les cinq familles de base :
| Famille | Ce qu’elle couvre | Exemple de cause |
|---|---|---|
| Matière | Les matières premières, les composants, les consommables | Joint torique de diamètre hors tolérance |
| Méthode | Les modes opératoires, les gammes, les réglages prescrits | Graissage du joint absent de la procédure |
| Machine (ou moyen, matériel) | Les équipements, les outils, les logiciels | Visseuse hors étalonnage |
| Main-d’œuvre | Les compétences, la formation, la charge de travail | Intérimaire non formé au poste |
| Milieu | L’environnement : température, propreté, éclairage, bruit | Poussière sur le poste d’assemblage |
Selon le problème, on ajoute des familles. La mesure donne le 6M : un défaut peut venir de l’instrument ou du banc de contrôle, pas du produit. Le management et les moyens financiers donnent les 7M et 8M, plus utiles dans les services et l’administration que dans un atelier. Certains auteurs ajoutent la maintenance pour les environnements de production. Ajoutez une famille quand elle apporte des causes nouvelles, pas pour compléter la liste.
Construire le diagramme sur un exemple
Exemple : un atelier assemble des carters de réducteur, fermés par un joint torique et six vis, puis testés à l’air. Depuis trois semaines, le taux de refus au test d’étanchéité est passé de 0,5 % à 4 %.
1. Poser l’effet, chiffré
Écrivez l’effet à droite, dans la tête du poisson, sous la forme d’un fait chiffré : « 4 % des carters refusés au test d’étanchéité depuis la semaine 12, contre 0,5 % avant ». Pas « problème de qualité sur les carters », qui ne dit ni quoi, ni combien, ni depuis quand.
Un effet chiffré et daté sert deux fois : il oriente la recherche (qu’est-ce qui a changé en semaine 12 ?) et il permettra de juger si l’action a marché.
2. Réunir l’équipe et tracer les arêtes
Réunissez ceux qui connaissent le poste : l’opérateur de l’assemblage, le régleur, le technicien méthodes, le technicien qualité. Tracez l’arête centrale vers l’effet, puis une arête par famille. Commencez avec les 5M ; ajoutez la mesure ici, puisque l’effet est relevé par un banc de test. Dessinez le diagramme assez grand pour que chacun puisse écrire dessus : un modèle vierge sur une feuille A3 ou un tableau blanc suffit, aucun logiciel n’est nécessaire.
3. Lister les causes, famille par famille
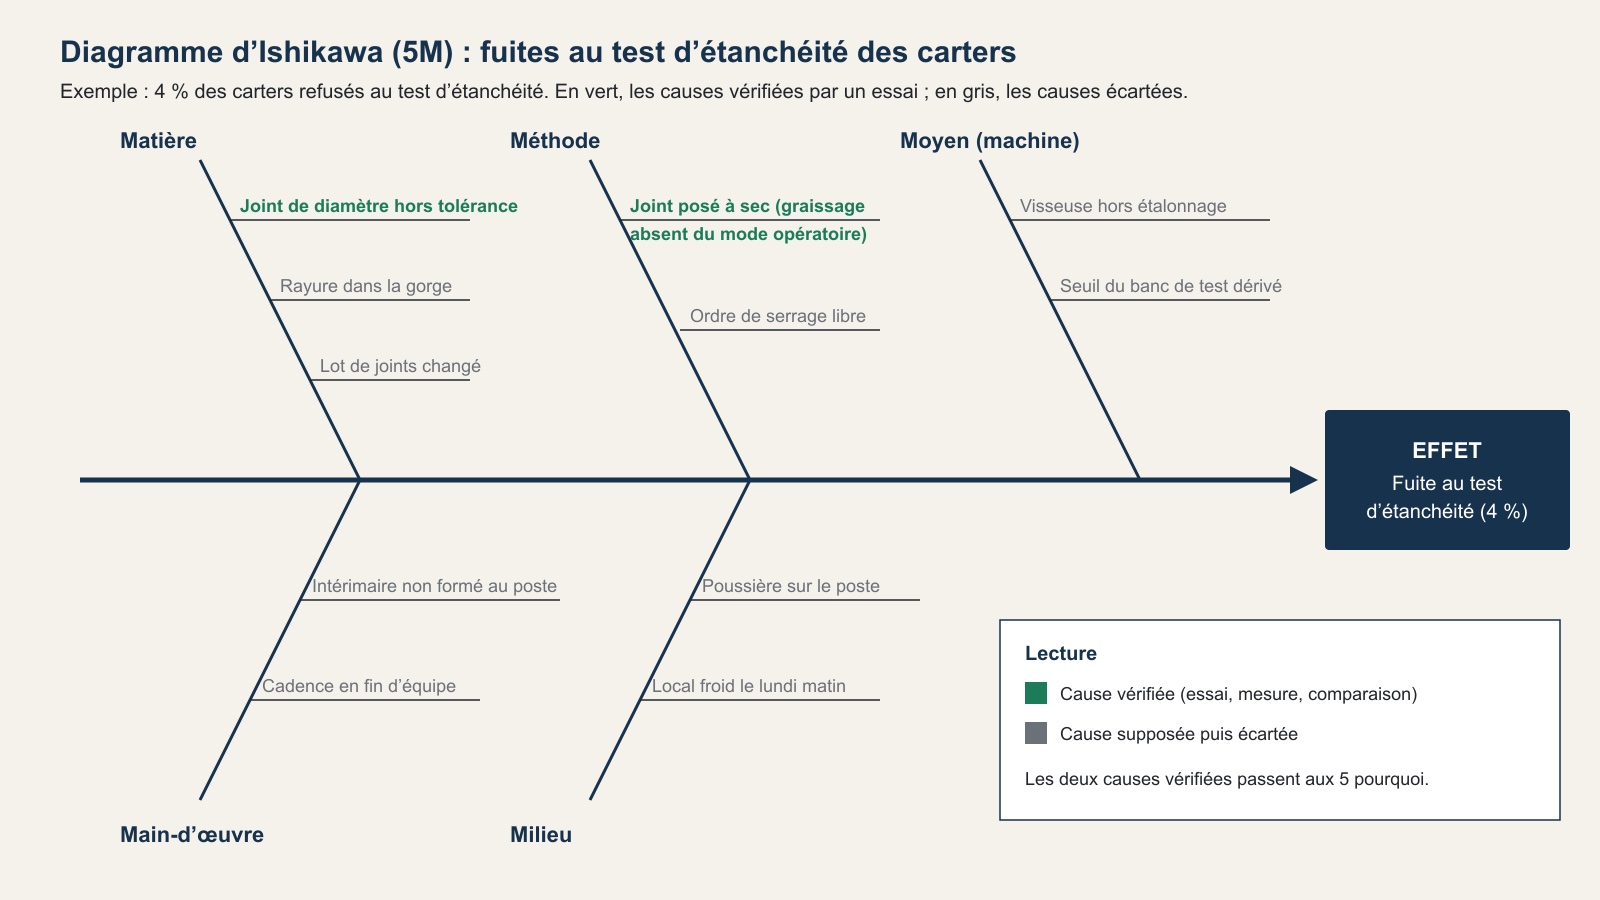
Faites le tour des familles une à une, en notant chaque cause possible sur l’arête qui lui correspond. À ce stade, on ne discute pas : on écrit. Sur l’exemple :
- Matière : joint de diamètre hors tolérance, rayure dans la gorge du carter, lot de joints changé ;
- Méthode : joint posé à sec (le graissage ne figure pas dans la procédure du poste), ordre de serrage des vis libre ;
- Machine : visseuse hors étalonnage, seuil du banc de test qui a dérivé ;
- Main-d’œuvre : intérimaire non formé au poste, cadence en fin d’équipe ;
- Milieu : poussière sur le poste, local froid le lundi matin.
Écrivez chaque cause comme un fait possible (« joint posé à sec »), jamais comme une solution (« manque de graissage automatique ») ni comme une personne (« Paul »).
4. Trier les causes probables
Toutes les causes ne se vérifient pas, et le temps de l’équipe est une ressource limitée. Retenez celles qui expliquent l’effet tel qu’il est : ici, un défaut apparu en semaine 12. L’équipe cherche ce qui a changé à cette date. Deux éléments ressortent : un nouveau lot de joints est entré en semaine 11, et un intérimaire a été affecté au poste en semaine 12.
Le tri garde cinq causes à vérifier : le lot de joints, le joint posé à sec, la visseuse, le seuil du banc, l’intérimaire. Les autres restent sur le diagramme, sans essai pour l’instant.
5. Vérifier chaque cause retenue
Chaque cause triée passe un test, sur le terrain, avant d’être déclarée vraie. Sur l’exemple, deux causes résistent aux tests : le diamètre des joints du nouveau lot est hors tolérance, et le joint est posé à sec, ce qui le fait vriller au montage. Les trois autres sont écartées. Le détail des tests est dans la section suivante.
Sur le diagramme, marquez les causes vérifiées (en vert sur notre schéma) et les causes écartées (en gris). Une cause écartée reste visible : si le problème revient, on sait qu’elle a déjà été testée et comment.
6. Passer aux 5 pourquoi, puis à l’action
Le diagramme dit quoi ; il ne dit pas pourquoi la cause existe. Pour chaque cause vérifiée, l’équipe enchaîne avec la méthode des 5 pourquoi : pourquoi le joint est-il posé à sec ? Parce que le mode opératoire ne prévoit pas de graissage. Pourquoi ? Parce que l’ancien joint était livré pré-graissé et que personne n’a mis à jour le mode opératoire au changement de fournisseur.
L’action vise cette dernière cause : graissage au poste, procédure mise à jour, et une revue des procédures à chaque changement de composant. Elle se pilote ensuite dans un cycle PDCA, avec l’effet de départ comme mesure.
Animer la séance
La qualité du diagramme dépend de l’animation plus que du dessin. Quelques règles, issues des pratiques de résolution de problème en groupe :
- un animateur qui ne donne pas ses propres causes : il distribue la parole, écrit, et ramène le groupe à l’effet ;
- un tour par famille, chacun donne une cause à son tour, puis tour libre : les plus discrets parlent avant que les plus bavards n’aient tout dit ;
- aucune critique pendant la production des causes ; le tri vient après ;
- le terrain à portée : si une question se pose (« le joint est-il graissé ? »), on va voir au poste plutôt que d’en débattre ;
- une trace : le diagramme photographié ou recopié, daté, avec les noms des participants.
La règle de vérification : de la cause supposée à la cause vérifiée
Une cause est supposée tant qu’un fait ne l’a pas confirmée. Elle devient vérifiée quand l’un de ces trois tests le montre :
- Comparer : la cause est présente sur les pièces mauvaises et absente sur les bonnes (ou l’inverse). On compare deux lots, deux équipes, deux machines.
- Reproduire : en créant la cause volontairement, on obtient le défaut.
- Supprimer : en retirant la cause, le défaut disparaît (et revient si on la remet).
| Cause supposée | Test | Résultat | Verdict |
|---|---|---|---|
| Joint de diamètre hors tolérance | Mesure de 30 joints de l’ancien et du nouveau lot | Nouveau lot sous la tolérance basse, ancien lot conforme | Vérifiée |
| Joint posé à sec | 20 carters montés avec joint graissé, 20 à sec, même lot | Fuites seulement sur les carters montés à sec | Vérifiée |
| Visseuse hors étalonnage | Contrôle du couple sur un banc étalonné | Couple dans la tolérance | Écartée |
| Seuil du banc de test dérivé | Passage d’une pièce étalon fuyarde et d’une pièce étalon bonne | Les deux pièces correctement classées | Écartée |
| Intérimaire non formé | Comparaison du taux de refus par équipe | Même taux de refus dans les trois équipes | Écartée |
Les valeurs de ce tableau sont celles de l’exemple. La règle, elle, vaut partout : pas d’action sur une cause non vérifiée. Agir sur toutes les causes du diagramme coûte cher, et quand le défaut baisse, on ne sait pas laquelle des actions a porté.
Une cause peut être vérifiée et ne pas suffire à expliquer tout l’effet. C’est le cas ici : les deux causes se cumulent. Corriger le lot de joints sans graisser laisserait une partie des fuites.
Ce qui fait rater un Ishikawa
| Erreur | Ce qu’elle produit | Parade |
|---|---|---|
| Effet vague (« problème qualité ») | Des causes dans toutes les directions | Un fait chiffré et daté |
| Causes écrites comme des solutions | Le diagramme devient une liste d’achats | Écrire ce qui se passe, pas ce qui manque |
| Causes qui désignent une personne | L’équipe se tait, la vraie cause reste | Décrire la situation (formation, charge), jamais le nom |
| Arêtes remplies pour être remplies | Des causes qui n’expliquent pas l’effet | Une cause doit pouvoir produire l’effet observé |
| Diagramme fait seul, au bureau | Les causes du terrain manquent | Construire avec ceux qui font le travail |
| Aucune vérification | Des actions sur des causes imaginaires | Comparer, reproduire ou supprimer avant d’agir |
Un signal d’alerte courant : une famille Milieu vide et une famille Main-d’œuvre trop pleine. Quand toutes les causes finissent sur « l’opérateur », le diagramme ne cherche plus de causes, il cherche un coupable.
Un Ishikawa hors de l’atelier
La méthode ne se limite pas à la production. Dans un service, les familles changent de contenu, et le 8M devient utile. Exemple : un service après-vente constate que 15 % des pièces de rechange partent en retard.
| Famille | Causes possibles dans un service |
|---|---|
| Méthode | Procédure de commande différente selon le canal, priorités non écrites |
| Matière (ici, l’information) | Références erronées dans les commandes, fiches articles incomplètes |
| Machine (les moyens) | Logiciel de gestion des stocks qui ne signale pas les ruptures |
| Main-d’œuvre | Une seule personne formée aux commandes urgentes |
| Milieu | Pics de commandes le lundi, entrepôt éloigné |
| Mesure | Date de retard calculée sur la date de saisie, pas sur la date de demande |
| Management | Objectifs du service fixés sur le nombre de commandes traitées, pas sur le délai |
La règle de vérification reste la même : comparer les commandes en retard et celles à l’heure, canal par canal, avant de conclure. La famille Mesure mérite toujours un regard : un indicateur mal calculé crée parfois un problème qui n’existe pas, ou en cache un qui existe.
Ishikawa et les autres outils de la qualité
Le diagramme d’Ishikawa fait partie des sept outils de base de la qualité associés à Kaoru Ishikawa, ingénieur japonais de la qualité, avec la feuille de relevé, l’histogramme, le diagramme de Pareto, le diagramme de dispersion, la carte de contrôle et la stratification.
Dans une résolution de problème, il se place entre deux autres outils :
- avant lui, un Pareto des défauts choisit le problème à traiter (le défaut qui pèse le plus) ;
- après lui, les 5 pourquoi remontent de chaque cause vérifiée à la cause sur laquelle agir.
L’AMDEC fait le chemin inverse : elle anticipe les défaillances avant qu’elles n’arrivent, quand Ishikawa analyse un défaut déjà observé. Les deux se répondent : une cause vérifiée par un Ishikawa doit entrer dans l’AMDEC du produit ou du procédé, pour ne pas revenir. L’ensemble forme la boîte à outils de l’amélioration continue, où chaque outil a son moment.